
一、表面张力:涂布的第一道关
BOPET原膜的表面能偏低,直接涂胶附着力不够——胶水铺不开、润湿不充分,初粘和持粘都会受影响。常规处理是电晕处理:通过放电提高膜面表面张力,让它达到胶水体系能良好润湿的水平。
行业常见的验收参考是38~42达因/厘米以上,具体数值取决于胶水体系——丙烯酸胶、橡胶胶、有机硅胶的润湿要求各不相同,以胶厂建议为准。
一个高频踩坑点:表面张力会衰减。电晕效果随存放时间推移逐渐消退,库存较久的基膜上线前建议复测。很多「这批膜不行」的质量争议,最后查出来是存放时间的问题,而不是批次本身。
二、涂布方式决定膜面要求
| 涂布方式 | 对膜面的敏感度 | 关注点 |
|---|---|---|
| 微凹涂布 | 最高 | 平整度、清洁度、粗糙度 |
| 网纹涂布 | 中等 | 清洁度、厚度均匀 |
| 逗号刮刀涂布 | 较低 | 挺度、大幅宽平整 |
敏感度排序为常见情况,实际以设备状态与工艺参数为准。
实用建议:涂布线已定的情况下,让膜厂按线的要求控制粗糙度和清洁度,比事后调整有效得多。新供应商导入时,把涂布方式写进技术协议,能省掉大量扯皮。
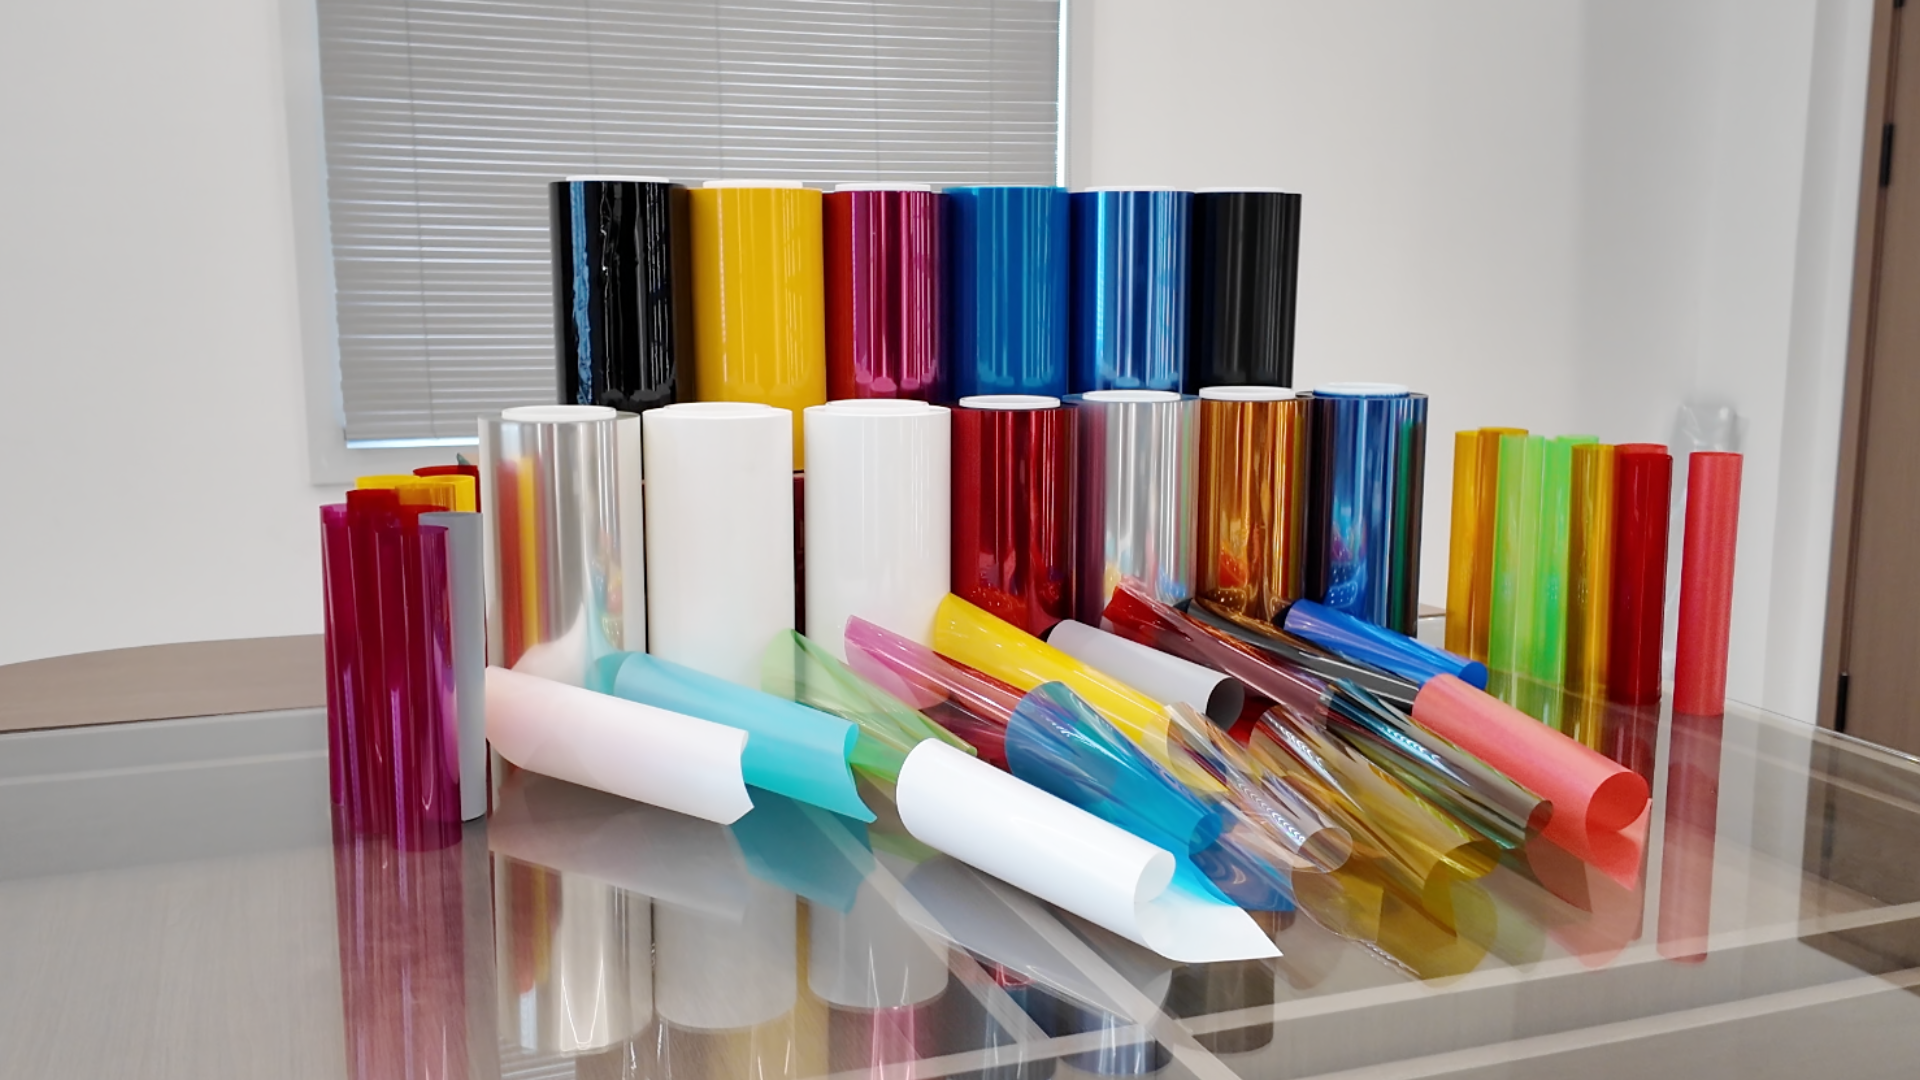
彩色胶带基膜的涂布适性还要多考虑一层
三、彩色基膜:多一层变量
绿色、黑色胶带基膜的颜色来自母粒。母粒的分散质量和载体树脂会影响膜面性质:分散不均可能造成表面能的微观差异,载体树脂与基材的相容性影响摩擦系数与爽滑性。结果就是——同是绿色胶带膜,不同批次的涂布适性可能有差异。
对策很朴素:打样跨批次取样。至少覆盖不同生产批次,把批次间差异摸清楚再定规格,比量产时再救火便宜得多。
四、一句话总结
胶带的性能是膜+表面+胶三者共同决定的:膜决定挺度与均匀性,表面决定润湿与附着,胶决定最终粘性。任何一环没对齐,最终数据都会难看——而排查顺序,永远从表面开始。
胶带基膜方向规格见产品中心:绿色胶带基膜、蓝色胶带基膜,以及表面处理相关的电晕膜。
五、进厂检验建议清单
基膜到货后,建议按下面的清单做进厂检验,把表面问题挡在上线之前:
| 检验项 | 方法 | 关注点 |
|---|---|---|
| 表面张力 | 达因笔或接触角测试 | 是否达到胶水体系要求 |
| 外观 | 目视+测光灯 | 晶点、划伤、异物 |
| 厚度 | 在线测厚或点测 | 同卷波动与批次一致性 |
| 摩擦系数 | 摩擦系数仪 | 影响开卷与走膜稳定性 |
| 端面质量 | 目视 | 是否有暴筋、松紧不匀 |
五项里表面张力最容易被忽略,却恰恰是涂布问题的高发源头。每批抽检并记录,几批之后就能建立这个供应商的表面质量基线,异常批次一眼就能认出来。
六、结语
表面处理是看不见的工序,问题却总是最先从这里冒出来。把表面张力当一等公民管理——检测、记录、复测——胶带厂能省下大量本不该发生的质量成本。
七、与基膜厂的技术协议要点
要稳定拿到适配自家涂布线的基膜,技术协议比口头约定靠谱。建议协议里至少写清六项:厚度与公差、表面张力要求(含测试方法与取样位置)、摩擦系数范围、外观验收标准(晶点直径上限等)、端面质量要求、批次留样与复测机制。
其中表面张力建议约定到货复测权——即便出厂合格,运输存放后仍有衰减可能,约定复测条件与超标处理方式,能把风险挡在上线前。条款不必复杂,但每一项都要可测量、可判定——写成「表面良好」这种条款,出了问题没有裁判依据。


